Artykuł sponsorowany
Jak nadzorować emulsję chłodzącą w CNC, zanim spadnie stabilność procesu i wzrośnie ryzyko awarii
W hali maszynowej z centrami obróbczymi pierwsze sygnały problemów z chłodziwem widać gołym okiem. Rdzawe plamy na powierzchni gotowego detalu często świadczą o degradacji cieczy. Na krawędziach tnących frezów zaczynają pojawiać się narosty, co znacząco przyspiesza ich zużycie. Z kolei ostry, bardzo nieprzyjemny zapach unoszący się nad zbiornikiem to dowód na postępujące procesy gnilne. Często uważa się, że samo dolanie wody rozwiązuje problem. Nic bardziej mylnego. Skomplikowane maszyny obróbcze wymagają stabilnych warunków pracy, a płyn chłodzący stanowi jeden z kluczowych elementów całej technologii. Ignorowanie objawów degradacji prowadzi do kosztownych przestojów i uszkodzeń wrzecion. Dlatego tak ważna jest stała kontrola stanu układu.
Przeczytaj również: Przewozy międzynarodowe – dlaczego warto skorzystać z usług profesjonalnej firmy transportowej?
Parametry fizykochemiczne kluczowe dla stabilności procesu obróbki
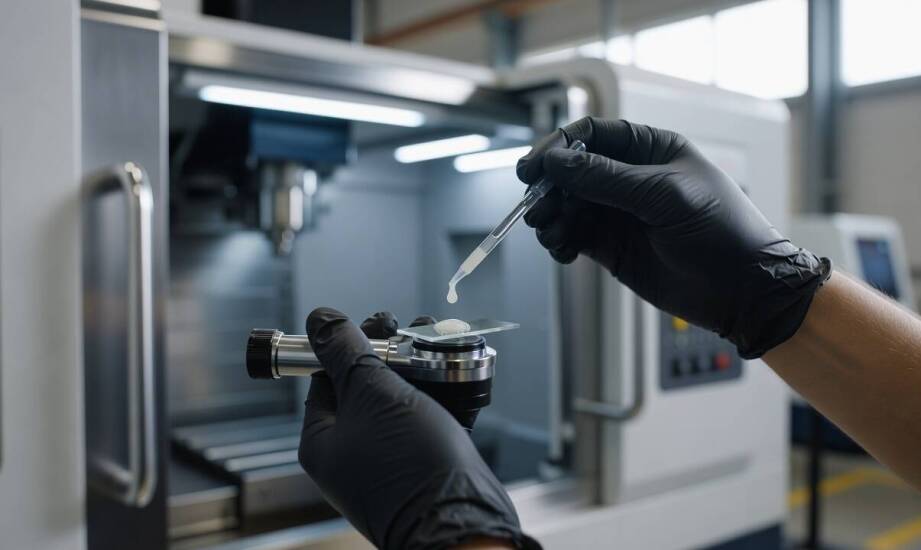
Podstawą utrzymania płynności produkcji jest systematyczna kontrola stężenia, odczynu, zapachu i wyglądu chłodziwa. Pomiar stężenia najłatwiej wykonać refraktometrem ze skalą Brix. Operator pobiera próbkę bezpośrednio ze strugi zasilającej narzędzie. Następnie nakłada kilka kropel na pryzmat urządzenia i sprawdza położenie granicy cienia. Odczytaną wartość należy przeliczyć za pomocą współczynnika wskazanego w karcie technicznej wyrobu. Zbyt mała ilość koncentratu w wodzie osłabia chłodzenie i smarowanie maszyn. Niedobór środka smarnego wywołuje przegrzewanie krawędzi tnących i pogarsza jakość obrabianej powierzchni.
Przeczytaj również: Jakie cechy powinna mieć idealna przyczepa do lodów?
Nadmierne stężenie wcale nie poprawia warunków pracy. Nadmiar chemii w układzie zakłóca odprowadzanie ciepła, ponieważ gęstsza ciecz słabiej chłodzi metal. Zbyt nasycona mieszanina sprzyja powstawaniu lepkich osadów, wywołuje silne pienienie i mocno podrażnia skórę. W efekcie tolerancje wymiarowe mogą przestać zgadzać się z rysunkiem technicznym.
Przeczytaj również: Jakie wsparcie oferują dostawcy przy montażu podnośników czterokolumnowych?
Kolejnym ważnym czynnikiem jest odczyn cieczy roboczej. Producenci najczęściej zalecają utrzymanie pH w granicach od 8,5 do 9,5. Ostateczne wartości zawsze zależą jednak od konkretnego produktu oraz specyfiki i jakości wody. Monitorowanie odczynu wymaga użycia prostych pasków wskaźnikowych lub elektronicznego pehametru. Regularne prowadzenie dziennika ułatwia wychwycenie tendencji spadkowej przed drastycznym pogorszeniem parametrów. Spadek odczynu poniżej zaleceń obniża odporność mieszaniny na korozję. Rozpoczyna się wtedy intensywne namnażanie mikroorganizmów w zbiorniku. Zbyt wysokie pH to natomiast prosta droga do stanów zapalnych skóry rąk pracowników.
Wpływ zanieczyszczeń na degradację chłodziwa i detali
Słodkawy lub siarkowy odór w hali to główny objaw ataku bakterii beztlenowych. Powierzchnię cieczy pokrywa wtedy gęsta powłoka, a środowisko staje się kwasowe. Gdy odczyn osiąga wartości krytyczne dla danego chłodziwa, samo dolewanie koncentratu traci sens. Zdegradowaną mieszaninę traktuje się jako zużytą i poddaje utylizacji po dokładnym wyczyszczeniu całego układu.
Ogromnym problemem bywają również obce oleje wyciekające z prowadnic i systemów hydraulicznych obrabiarki. Tworzą one szczelny film na lustrze wody, co całkowicie odcina dostęp tlenu z otoczenia. Obecność obcych olejów przyspiesza gnicie i powoduje intensywne dymienie podczas skrawania metalu. Aby usunąć warstwę substancji z powierzchni, zakłady instalują skimmery taśmowe lub tarczowe. Urządzenia te mechanicznie ściągają szkodliwy film do osobnego pojemnika. Zapobiega to odcięciu tlenu i zdecydowanie wydłuża żywotność płynu.
Wióry i drobny pył gromadzące się na dnie to idealne środowisko dla grzybów. Zanieczyszczenia stałe mogą też zapychać dysze pomp, ograniczając przepływ mieszaniny do strefy skrawania. Znaczenie ma również woda użyta do rozrobienia preparatu. Bardzo wysoka twardość, wykraczająca poza parametry dopuszczalne przez dostawcę chemii, wywołuje uciążliwe pienienie. Wytrącają się nierozpuszczalne osady mydeł wapniowych, które w postaci jasnego nalotu osiadają na szybach obrabiarki.
Rutyna serwisowa różni się w zależności od specyfiki cięcia. W procesach takich jak toczenie stężenie utrzymuje się najczęściej na nieco niższym poziomie. Frezowanie wymaga z reguły silniejszych właściwości smarnych z uwagi na przerywany proces uderzania ostrza o materiał. Mieszanina dla frezarek bywa zazwyczaj gęstsza, co wymaga czujnego nadzoru nad jej parametrami. Codzienne badanie wskazań refraktometru to jednak uniwersalna podstawa we wszystkich technologiach.
Producenci zalecają mycie maszyny i wymianę całej cieczy w razie faktycznej potrzeby lub zgodnie z wewnętrznym harmonogramem narzędziowni. Dobór odpowiednich środków ma równie duże znaczenie. Zakład z Kwidzyna wytwarza chłodziwa obróbcze pod marką VECO, w tym serię Vecolit, wykorzystywaną w przemyśle metalowym. Oficjalnym dystrybutorem tych produktów oraz specyfików naftowych jest Modex-Oil Łucja Strzelecka w Spadku. Wysokiej jakości preparat nadal wymaga identycznej dbałości o czystość maszyny jak każdy inny produkt na rynku.
Długotrwała praca obrabiarki na jednym zładzie płynu to nie tylko zasługa samej chemii. Stabilność właściwości zależy od ciągłego nadzoru, zachowania rygorystycznej higieny układu maszynowego i błyskawicznej reakcji na pierwsze odchylenia. Bieżące korygowanie proporcji i mechaniczne usuwanie zanieczyszczeń chroni narzędzia przed przedwczesnym zużyciem. Pozwala to utrzymać nieskazitelną jakość gwintów i płaszczyzn, obniża koszty zakupowe i zapewnia czyste środowisko na hali produkcyjnej. Zakłady inwestujące czas w poprawną obsługę odnotowują znacznie rzadsze zacięcia linii. Konsekwencja operatorów to gwarancja przewidywalnego i bezpiecznego procesu obróbki.
Kategorie artykułów
Polecane artykuły

Porównanie bram garażowych uchylnych i segmentowych – co wybrać?

Tawuła różowo-zielona jako element dekoracyjny w ogrodzie – jak ją wykorzystać?

Jak zaplanować niezapomniane wesele w plenerze?