Artykuł sponsorowany
Dlaczego uruchomienie po naprawie powinno odtworzyć warunki produkcji w zakładzie
Po odebraniu sprężarki z warsztatu zakład produkcyjny często uruchamia urządzenie na biegu jałowym lub przy minimalnym poborze powietrza. Z pozoru wszystko funkcjonuje prawidłowo, maszyna płynnie wchodzi na obroty, a sterownik nie zgłasza żadnych błędów. Dopiero po kilku godzinach lub wręcz dniach pracy pod pełnym obciążeniem głównej linii pneumatycznej ujawniają się problemy, które w ogóle nie wystąpiły podczas łagodnego, początkowego testu. Skutkuje to ponownym, niespodziewanym zatrzymaniem produkcji, co generuje wymierne straty finansowe i całkowicie dezorganizuje harmonogram pracy całego zakładu. Zjawisko to wynika z faktu, że podzespoły mechaniczne zachowują się zupełnie inaczej bez obciążenia cieplnego i ciśnieniowego. Odtworzenie rzeczywistych warunków produkcji w momencie pierwszego startu staje się więc niezbędnym elementem weryfikacji skuteczności przeprowadzonych prac serwisowych. Zakład zyskuje wtedy pewność, że zregenerowane urządzenie bez problemu wytrzyma narzucone tempo pracy ciągłej.
Przeczytaj również: Zróżnicowane rozwiązania
Jakie parametry zakładu odtworzyć podczas rozruchu?
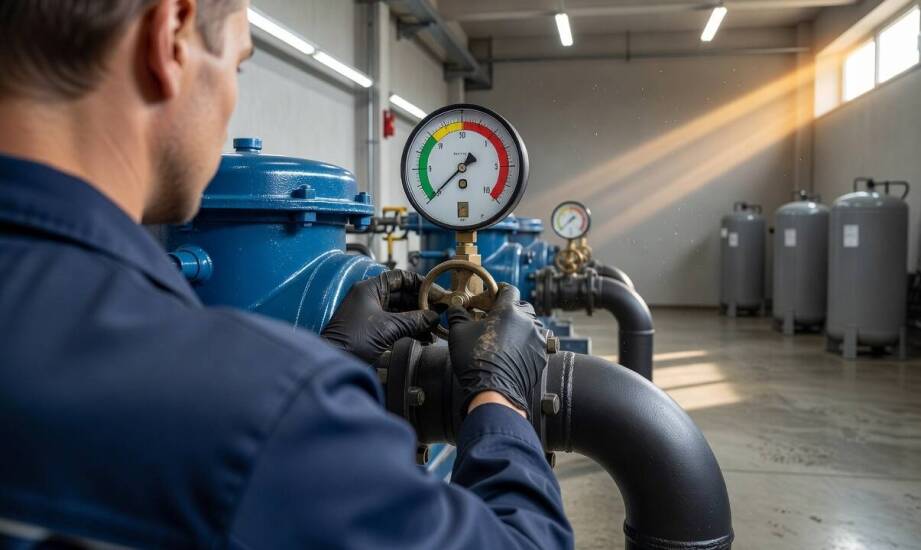
Podczas próbnego uruchomienia wyremontowanej maszyny należy precyzyjnie symulować typowe obciążenie linii produkcyjnej. Obejmuje to przede wszystkim nagłe skoki poboru sprężonego powietrza, gwałtowne zmiany ciśnienia w sieci oraz pełną długość standardowego cyklu pracy wyznaczonego przez zapotrzebowanie maszyn. Technik nadzorujący start sprawdza wówczas poprawny przekrój przewodów zasilających oraz skuteczność zabezpieczeń prądowych, które muszą wytrzymać prądy rozruchowe pod pełnym ciśnieniem. Równie istotne pozostają fizyczne warunki panujące w samej sprężarkowni. Zgodnie z wytycznymi wiodących producentów, takich jak Atlas Copco, optymalna temperatura otoczenia dla bezpiecznej pracy sprężarki wynosi około 10–29°C. Wentylacja pomieszczenia powinna być z kolei zaprojektowana w taki sposób, aby skutecznie ograniczać wzrost temperatury do maksymalnie 7–10°C względem warunków zewnętrznych.
Przeczytaj również: Jak wybrać odpowiedni typ worka Big Bag do przechowywania różnych materiałów?
Testy obciążeniowe przy różnych poziomach poboru pozwalają precyzyjnie zmierzyć rzeczywisty przepływ powietrza, stabilność ciśnienia i temperaturę pracy układu. Zbyt łagodne warunki testowe bardzo łatwo ukrywają drobne nieszczelności w przewodach sterujących lub zaworach. Właśnie te pozornie nieistotne defekty prowadzą do drastycznego spadku wydajności i niebezpiecznego przegrzewania się układu tłoczącego pod pełnym obciążeniem. Przegrzanie pojawia się także w przypadku zastosowania niewłaściwych nastaw ciśnienia końcowego lub pozostawienia zabrudzonych chłodnic, które tracą zdolność odbierania ciepła. Z kolei niestabilny start silnika głównego czy całkowity brak obciążenia po fazie opóźnienia zazwyczaj sygnalizują problemy z zaworem elektromagnetycznym lub wlotowym. Usterki te pozostają całkowicie niewidoczne, gdy zapotrzebowanie na sprężone powietrze w zakładzie jest znikome.
Przeczytaj również: Wyroby z laminatu w przemyśle sportowym - boiska, trybuny, sprzęt sportowy
Kontrola sprężarki w pierwszych godzinach pracy
Prawidłowo zrealizowana naprawa kompresorów w Lublinie, na Pomorzu czy w jakimkolwiek innym regionie przemysłowym, zawsze obejmuje zaawansowany etap próbnego rozruchu. Wymaga ona również kalibracji parametrów sterownika oraz rygorystycznej kontroli szczelności wszystkich połączeń hydraulicznych i pneumatycznych. Po zakończeniu fizycznych prac serwisowych urządzenie uruchamia się na krótką próbę dynamiczną. W tym czasie wykwalifikowany specjalista uważnie monitoruje odczyty czujników temperatury oleju smarnego i ciśnienia końcowego na wyjściu z bloku śrubowego. Konieczne jest również fizyczne sprawdzenie ewentualnych wycieków środka smarnego lub ubytków powietrza, które mogą ujawnić się pod wpływem wibracji towarzyszących normalnej pracy.
Obserwacja zachowania sprężarki pod pełnym obciążeniem pozwala zidentyfikować ukryte usterki przed ostatecznym przekazaniem urządzenia do wielozmianowej eksploatacji bez nadzoru serwisowego. Pozwala to rzetelnie porównać aktualne parametry z objawami, które doprowadziły do wcześniejszej awarii. Mowa tu o takich anomaliach jak nadmierne nagrzewanie się bloku, niewłaściwe otwieranie zaworów czy nieregularne, rwane cykle tłoczenia zmuszające silnik do ciągłego restartu. W tym krytycznym okresie szczególnie istotne jest utrzymanie warunków maksymalnie zbliżonych do standardowego rytmu produkcji konkretnego zakładu. Standaryzowane procedury walidacyjne bezpośrednio minimalizują ryzyko ponownych przestojów, zapewniając stabilne zasilanie wszystkich narzędzi pneumatycznych.
Prawidłowy i ostateczny odbiór techniczny po remoncie opiera się na potwierdzeniu, że maszyna pracuje stabilnie w docelowym środowisku produkcyjnym, a nie jedynie na udowodnieniu, że silnik główny poprawnie się uruchamia. Wieloletnia praktyka serwisowa bezwzględnie potwierdza, że pominięcie rygorystycznych testów obciążeniowych najczęściej skutkuje bardzo szybkim nawrotem problemów technicznych. Kompleksowe podejście do procedury rozruchowej stosuje między innymi firma Air Comp Tomasz Majrowski, która na co dzień realizuje zaawansowane audyty sieci pneumatycznych. Rzetelnie przeprowadzona weryfikacja zawsze uwzględnia pełną charakterystykę zapotrzebowania na powietrze w danym zakładzie przemysłowym. Odpowiednio wdrożona procedura nie tylko skutecznie zabezpiecza ciągłość procesów produkcyjnych, ale również bezpośrednio wydłuża żywotność wszystkich podzespołów zregenerowanej maszyny.
Kategorie artykułów
Polecane artykuły

Porównanie bram garażowych uchylnych i segmentowych – co wybrać?

Tawuła różowo-zielona jako element dekoracyjny w ogrodzie – jak ją wykorzystać?

Jak zaplanować niezapomniane wesele w plenerze?